| اسم العلامة التجارية: | LHTi |
| رقم الطراز: | شفرة من التيتانيوم |
| الـ MOQ: | 100 قطعة |
| سعر: | قابل للتفاوض |
| شروط الدفع: | خطاب الاعتماد، D/A، D/P، T/T، ويسترن يونيون |
| قدرة الإمداد: | 100-200 طن / طن شهريا |
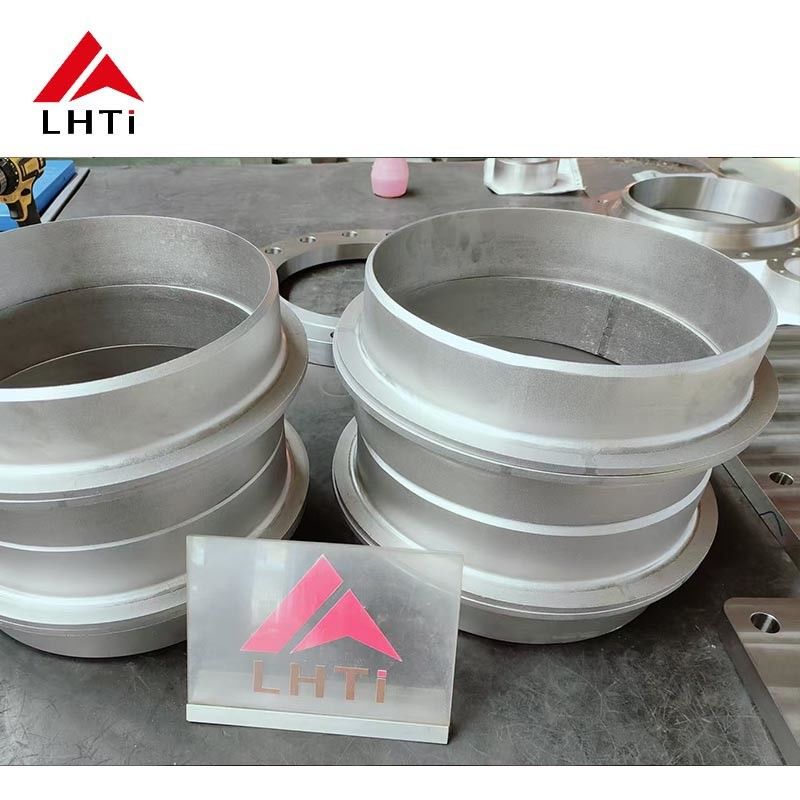
فلانش وصلة مدخل قياسي DIN 86030 من التيتانيوم PN16
DIN 86030 هو معيار الأنابيب الألماني لبناء السفن والصناعة لفلانش وصلة مدخل مع محور مرتفع خلف الوجه. المحور هو الفرق المهم: يضيف حلقة من المواد عند نقطة دخول الأنبوب إلى الفلانش، لذلك يتم تقوية اللحام ضد الانحناء الناتج عن وزن الأنبوب والحركة الحرارية. في خط التيتانيوم، غالبًا ما يكون هذا هو التفصيل الحاسم، لأن اللحام الزاوي في الدرجة 2 ناعم ويمكن لفلانش لوحة عادي أن ينثني عند جذر اللحام تحت الاهتزاز.
لماذا يستحق المحور المعالجة الإضافية
يتناقص المحور من سمك الفلانش إلى الخلف باتجاه قطر الأنبوب، مما ينتج عنه تغيير تدريجي في المقطع بدلاً من الخطوة الحادة لفلانش لوحة. ينخفض إجهاد الانحناء عند إصبع اللحام وفقًا لذلك، مما يطيل عمر التعب على خطوط شفط المضخات، وأنابيب الضواغط، وأي خط يهتز. في أحجام PN16 و PN25، يسمح المحور أيضًا لفلانش أرق بشكل عام بتحمل نفس الضغط، لذلك يزن الجزء النهائي أقل من تصميم اللوحة المكافئ بنفس التصنيف.
نطاق الوجه والتصنيف والحجم
يتم توفير الفلانشات بوجه مرتفع لحشوات اللفائف الحلزونية أو الجرافيت، أو بوجه مسطح لحشوات الوجه الكامل وللتثبيت ضد معدات الحديد الزهر أو البلاستيك حيث قد يتسبب الوجه المرتفع في تشقق الجزء المقابل. تتراوح تصنيفات الضغط من PN6 إلى PN40 كمعيار، مع تسعير تصنيفات أعلى عند الطلب. تغطي الأحجام الاسمية DN15 إلى DN1000، وتتبع الثقوب أنماط مسامير DIN المترية بدلاً من أنماط ASME بوصة، لذلك تناسب حشوة DIN ومجموعة مسامير DIN بدون محولات.
درجات التيتانيوم لفلانشات DIN 86030
| درجة | الحد الأدنى للشد | الحد الأدنى للمرونة | الاستخدام النموذجي |
| Gr2 (UNS R50400) | 345 ميجا باسكال | 275 ميجا باسكال | الاستخدام الكيميائي العام، مياه البحر، تحلية المياه |
| Gr5 (Ti-6Al-4V) | 895 ميجا باسكال | 828 ميجا باسكال | ضغط عالي، فلانش مدمج، هيكلي |
| Gr7 (Ti-0.15Pd) | 345 ميجا باسكال | 275 ميجا باسكال | الأحماض المخففة، الكلوريد الساخن، خدمة حمض الهيدروكلوريك |
| Gr12 (Ti-Mo-Ni) | 485 ميجا باسكال | 380 ميجا باسكال | تآكل الشقوق، المحاليل الملحية الساخنة، المبادلات الحرارية |
لحام فلانش وصلة مدخل بمحور
يتم تشكيل التجويف ليناسب الأنبوب بمسافة صغيرة، ويتم إرجاع نهاية الأنبوب عن الوجه بحيث تستقر الحشوة على المعدن بدلاً من اللحام. يتم إجراء لحامين زاويين، اللحام الداخلي أولاً حيث يسمح الوصول، ثم اللحام الخارجي في تمريرتين مع الحفاظ على درجة حرارة بين التمريرات أقل من 200 درجة مئوية. حماية الأرجون ضرورية في كلتا التمريرتين؛ يوصى بدرع خلفي لـ DN200 وما فوق. بعد اللحام، يتم فحص الوجه للتأكد من استوائه لأن التيتانيوم يتشوه أقل من الفولاذ المقاوم للصدأ ولكنه لا يزال يتحرك بما يكفي لإفساد وصلة اللفائف الحلزونية إذا تم تثبيت الفلانش بشكل غير متساوٍ.
الفحص، العلامات، والتعبئة
يتم فحص كل فلانش من حيث الأبعاد مقابل DIN 86030، وفحصه بصريًا، وعند تحديده، يتم اختباره بالصبغة أو بالموجات فوق الصوتية وفقًا للمادة V من ASME. يتم ختم الدرجة والحجم والتصنيف ورقم الحرارة على الحافة، ويتكرر رقم الحرارة في قائمة التعبئة وشهادة EN 10204 3.1. يتم تعبئة الفلانشات وجهًا لوجه مع فواصل ناعمة في صناديق خشبية بحيث تصل سطح الحشوة بدون خدوش، ويتم شحن الطلبات في غضون 15 إلى 45 يومًا اعتمادًا على الحجم والكمية.
صور المنتج
![]()
![]()
![]()