| اسم العلامة التجارية: | LHTi |
| رقم الطراز: | Titanium bar |
| الـ MOQ: | قطعة واحدة |
| سعر: | usd 20-30/kg |
| شروط الدفع: | خطاب الاعتماد، D/A، D/P، T/T، ويسترن يونيون |
| قدرة الإمداد: | 50 طن / شهر |
قضيب التيتانيوم في الورشة: القطع والتدوير
ينص الوصف الموجود على هذه الصفحة على أن شكل القضيب يجعل المادة سهلة العمل بها، وهذا صحيح بمعنى أن القضيب المستدير هو الشكل الأسهل للإمساك به. هذا ليس صحيحًا بمعنى أن التيتانيوم سهل التشغيل. يوصل التيتانيوم الحرارة بشكل أضعف بعشر مرات من الفولاذ ويتصلب بالعمل تحت أداة احتكاك، لذا تبقى حرارة القطع عند الحافة، وتتصلب السطح أمام القاطع، وقضيب غير حاد يحول مهمة روتينية إلى جزء خردة. هذه الصفحة تدور حول الإعدادات والعادات التي تبقي قضيب التيتانيوم في الفئة الجيدة.
سهولة العمل تعتمد على الدرجة
قضيب من الدرجة 2 يُشغل مثل الفولاذ المقاوم للصدأ القوي. قضيب من الدرجة 5 يُشغل بسرعة قطع تبلغ حوالي نصف السرعة، مع حافة متراكمة تتشكل بشكل أسرع، وميل أقوى للارتجاج، ونافذة أصغر بكثير بين قطع يعمل وقطع يحرق السطح. النهاية المصقولة على القضيب تساعد بطريقة محددة: تم بالفعل إزالة الجلد الصلب الغني بالأكسجين لقضيب مدرفل على الساخن، لذا تبدأ المرور الأولى في معدن سليم بدلاً من محاربة القشور.
| درجة | قابلية التشغيل مقابل الدرجة 2 | الارتداد والتشكيل | أين يُستخدم |
|---|---|---|---|
| درجة 2 | خط الأساس، الأسهل من الأربعة | منخفض، ينثني ويتشكل جيدًا | مصنع كيماويات، بحري، أعمال الصفائح والأنابيب |
| درجة 4 | أصعب في القطع بنسبة 20 بالمائة تقريبًا | معتدل، يحتاج إلى نصف قطر انحناء أكبر | أجزاء الضغط التي تحتاج إلى قوة أكبر من الدرجة 2 |
| درجة 5، Ti-6Al-4V | حوالي نصف سرعة القطع للدرجة 2 | مرتفع، من ثلاث إلى ست درجات من الانحناء الزائد | أجزاء الطيران، المثبتات، أعمدة التحميل العالي |
| درجة 5 ELI | مشابه للدرجة 5 القياسية | مشابه، ولكن متانة أفضل | زرعات طبية وأجزاء مبردة |
| درجة 9، 3Al-2.5V | بين الدرجة 2 والدرجة 5 | معتدل | أنابيب هيدروليكية وإطارات دراجات |
النشر والقطع الأول
العملية الأولى تعد كل شيء بعدها. قضيب تيتانيوم مقطوع على منشار شريطي بشفرة ذات أسنان دقيقة بسرعة عالية سيلمع الوجه النهائي، وطبقة اللمعان أصلب من المادة التي تحتها. الأداة التالية ستنحرف عن تلك الطبقة بدلاً من العض. النهج الموثوق هو شفرة ذات درجة خشنة، وسرعة سطح منخفضة، وتغذية ثقيلة لكل سن بحيث تقطع كل سن فعليًا، وتبريد فيض على جانبي القطع.
يجب أن يكون القطع مربعًا أيضًا. قضيب مقطوع بزاوية يقدم قطعًا متقطعًا للمخرطة والمرور الأول للوجه ينحرف عن المركز، وهذا هو مصدر الارتجاج في جزء تم إعداده بعناية. إذا تم تغذية القضيب عبر بطانة مغزل، فيجب شطف الطرف المقطوع قبل أن يذهب إلى أي مكان بالقرب من الآلة، لأن البرادة ستعلق في البطانة وتوقف مغذي القضيب.
التدوير والتفريز: السرعة، التغذية، لا تردد
القاعدة الأكثر أهمية على المخرطة هي القطع تحت الطبقة المتصلبة بدلاً من كشطها. مرور خفيف بعُشر مليمتر على سطح متصلب بالعمل يحتك، يولد حرارة ويزيد من تصلب السطح، والمرور التالي أسوأ. عمق القطع الذي يصل إلى ما دون الطبقة التالفة، وحافة حادة، وتغذية تبقي الأداة متحركة كلها تنتج شريحة نظيفة وسطحًا مستقرًا.
التبريد ليس اختياريًا وليس فقط للتبريد. التبريد عالي الضغط الموجه إلى الحافة يكسر الشريحة، ويمنع تكون الحافة المتراكمة، ويغسل الحرارة بعيدًا عن مادة لن توصلها. على آلة التفريز، التفريز الصاعد مع إعداد صارم وقاطع يبقى متصلًا يتجنب الاحتكاك الذي يبدأ تصلب العمل، والتوقف في منتصف المرور يترك علامة يصعب إزالتها لاحقًا.
| العملية | ما يحدث خطأ بالفعل | الإعداد الذي يتجنبه | ما يجب مراقبته |
|---|---|---|---|
| النشر إلى الطول | الشفرة تحتك، تتصلب بالعمل، والقطع ينحرف | سرعة منخفضة، تغذية ثقيلة لكل سن، تبريد فيض | منشار شريطي بشفرة غير حادة يلمع الوجه النهائي |
| تدوير الخارج | حافة متراكمة، ثم شريط مصقول لامع | كربيد حاد، 40 إلى 60 متر/دقيقة للدرجة 5، قطع أعمق من الطبقة المتصلبة بالعمل | لا تدع الأداة تتوقف في القطع أبدًا |
| الحفر | المثقاب يمسك، يصرخ وينكسر عند الاختراق | نقطة 120 درجة، حفر متقطع، تغذية ثابتة، الكثير من التبريد | قلل التغذية قبل الخروج مباشرة |
| السن اللولبي (التاب) | التاب يتجمد ويتلف الخيط | تاب تشكيل أو تاب ذو شفرات حلزونية، 50 إلى 60 بالمائة من الخيط، سائل قطع خالٍ من الكبريت | التيتانيوم يتكتل، لذا لا تعكسه جافًا أبدًا |
| التفريز | ارتجاج وطبقة متصلبة بالعمل على الأرضية | تفريز صاعد، إعداد صارم، لا توقف أو تبدأ المرور | حافظ على اتصال القاطع، لا تحتك أبدًا |
| الانحناء | القضيب يرتد وتأتي الزاوية أقصر | انحناء زائد بثلاث إلى ست درجات، أو انحناء ساخن وتخفيف إجهاد | الارتداد ينمو مع قوة الخضوع |
الحفر والسن اللولبي هما العمليتان اللتان تكسران الأدوات
مثقاب في التيتانيوم يفشل عند الاختراق، عندما تتوقف النقطة عن القطع وتبدأ في الدفع. الحفر المتقطع بتغذية ثابتة، ونقطة 120 درجة، وتقليل التغذية قبل الخروج مباشرة يحافظ على المثقاب حيًا، والآلة الصارمة أهم من طلاء المثقاب. الثقوب العميقة تحتاج إلى تبريد عبرها، لأن الشرائح التي تبقى في الثقب تُعاد قطعها ويغلق الثقب على المثقاب.
السن اللولبي هو المكان الذي يكسب فيه التيتانيوم سمعته. المعدن يتكتل، لذا فإن التاب الذي يُعكس جافًا سيمزق الخيط الذي قطعه للتو. تاب التشكيل، الذي يزيح بدلاً من القطع، يعمل جيدًا في الدرجات الأكثر ليونة، وتاب الشفرات الحلزونية يزيل الشرائح في الدرجات الأكثر صلابة، وخيط بنسبة 50 إلى 60 بالمائة بدلاً من 75 بالمائة الكاملة يقلل عزم الدوران وخطر الكسر دون فقدان القوة في وصلة التيتانيوم. سائل قطع خالٍ من الكبريت يناسب التيتانيوم، ويجب أن يُغمر بدلاً من أن يُدهن.
الانحناء والارتداد
يرتد التيتانيوم لأن معياره يبلغ حوالي نصف الفولاذ، حوالي 110 جيجا باسكال مقابل 200، لذا فإن الاستعادة المرنة بعد إزالة الحمل تكون ضعف ذلك تقريبًا. الانحناء الذي يحتاج إلى 90 درجة يتم تشكيله عادة إلى 93 إلى 96 درجة، أو يتم تصميم الأداة مع السماح بالارتداد المدمج. يجب أن يكون نصف قطر الانحناء أيضًا أكبر من سمك المادة المسموح به في الفولاذ: مرة ونصف إلى مرتين السمك هو الحد الأدنى الطبيعي للصفائح الملدنة، والحافة المقطوعة تحتاج إلى المزيد لأن الشقوق الدقيقة عند الحافة تفتح تحت الانحناء.
بالنسبة لقضيب بدلاً من صفيحة، ينطبق نفس المنطق بقوة أكبر، لأن المقطع أعرض وإجهاد الألياف الخارجية أعلى. الانحناء البارد لقضيب من الدرجة 5 بنصف قطر ضيق سيؤدي إلى تشققه حتى عندما يبدو نصف القطر سخيًا، والحل هو إما نصف قطر أكبر، أو انحناء ساخن، أو تخفيف إجهاد بعد التشكيل. تخفيف الإجهاد لا يستعيد القوة المفقودة للعمل البارد، ولكنه يزيل الإجهاد المتبقي الذي يجعل الجزء يتحرك أثناء التشغيل اللاحق.
اللحام مهارة مختلفة مرة أخرى
يلحم التيتانيوم بشكل نظيف فقط عندما يتم إبعاد الأكسجين والنيتروجين عن البركة المنصهرة والمعدن الساخن خلفها. هذا يعني درع غاز خامل يغطي اللحام والحافة الخلفية حتى يبرد المعدن إلى أقل من حوالي 400 درجة، سطح نظيف خالٍ من بصمات الأصابع وسوائل القطع، وتطهير داخل أي أنبوب. لحام بلون القش مقبول في بعض الأعمال، ولحام أزرق أو رمادي ملوث ويجب إزالته.
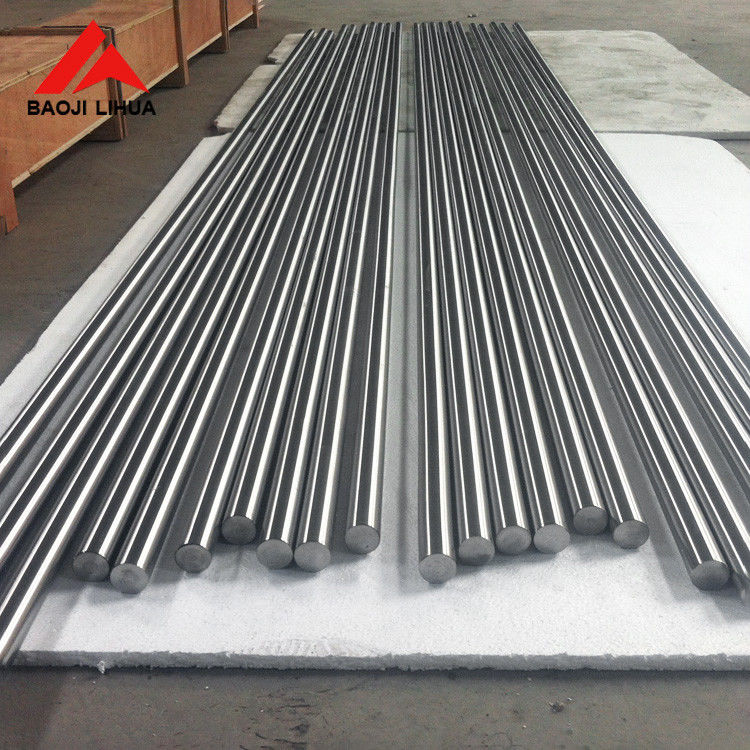
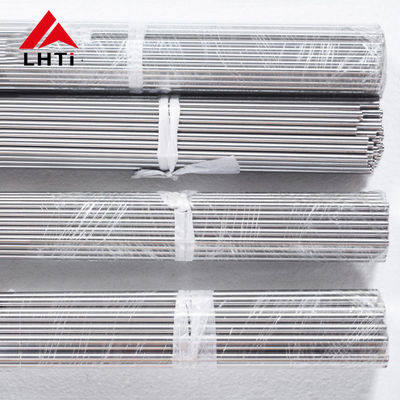
القضيب المصقول على هذه الصفحة هو منتج مشغل، لذا فإن اللحام عادة ما يكون عملية منفصلة على شكل مختلف. ما ينتقل هو قاعدة التحضير: نفس السطح الذي يصقل جيدًا يُشغل جيدًا، ونفس التلوث الذي يدمر اللحام سيدمر التشطيب المشغل. الحفاظ على القضيب معلمًا، نظيفًا وبعيدًا عن الأرض ليس تدبيرًا منزليًا، بل هو جزء من العملية.
ما لا تغطيه الصفحة
يغطي الوصف الشكل، السطح المصقول، اللون الفضي، نسبة القوة إلى الوزن، التوافق الحيوي، وقائمة بالصناعات، ويترك الدرجة، وتفاوت القطر، والطول، وحالة التوريد. هذه الأرقام الأربعة تحدد ما يصل وما يمكن فعله به. ورشة تطلب قضيبًا مصقولًا بدونها تستلم قضيبًا قد يكون جميلًا وغير قابل للاستخدام، والحل هو سطر في أمر الشراء بدلاً من مورد مختلف.
ما يجب وضعه في الطلب
اذكر الدرجة ورقم UNS، القطر مع تفاوتها وحالة السطح، الطول مع تفاوتها وحالة النهاية، حالة التوريد، والكمية. اذكر العملية الأولى التي سيراها القضيب، لأن قضيبًا لمغذي قضبان يحتاج إلى شطف واستقامة لا يحتاجها قضيب لظرف. اطلب شهادة المطحنة مع رقم الحرارة والنتائج الميكانيكية، وإذا كان الجزء سيُلحم، فاذكر ذلك، لأن ذلك يحدد الدرجة وحدود المواد البينية قبل وقت طويل من تحديد السعر.
صور المنتج
![]()