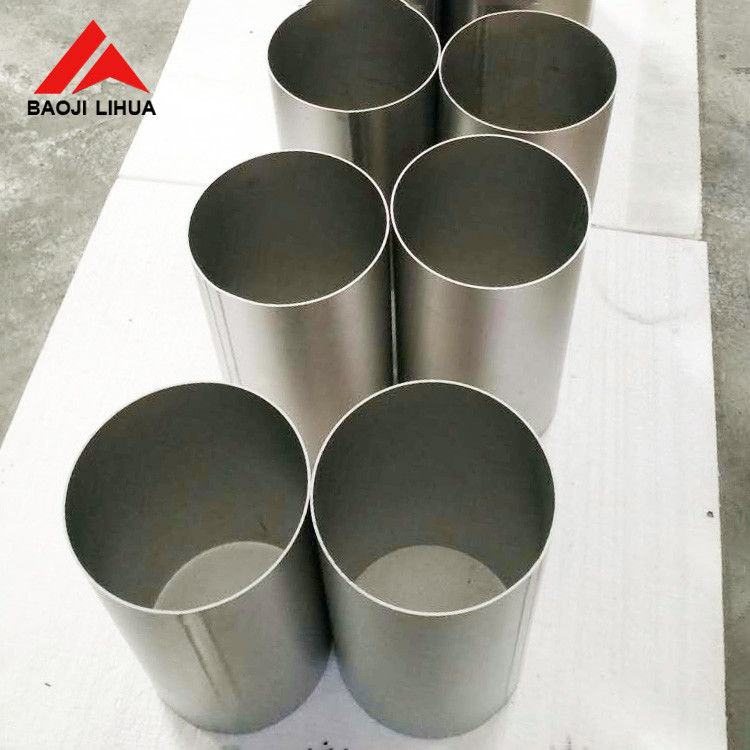
| اسم العلامة التجارية: | LHTi |
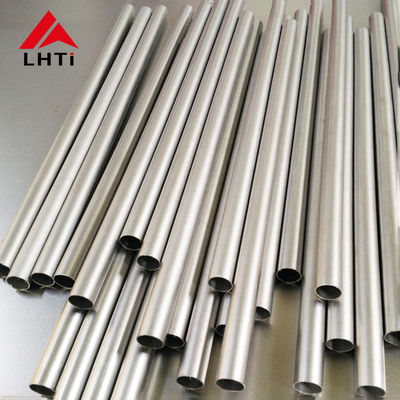
| رقم الطراز: | Titanium tube |
| الـ MOQ: | قطعة واحدة |
| سعر: | usd 20-30/kg |
| شروط الدفع: | خطاب الاعتماد، D/A، D/P، T/T، ويسترن يونيون |
| قدرة الإمداد: | 50 طن / شهر |
لحام أنبوب التيتانيوم 10 × 2 مم: التنقية واللون
ورقة بيانات تقول إن قابلية اللحام جيدة تخبرك عن المعدن، وليس عن الوصلة. يلحم التيتانيوم بشكل نظيف وقوي عندما يبقى المعدن الساخن بعيدًا عن الهواء، ويلحم بشكل سيء عندما لا يكون كذلك. على أنبوب 10 مم بجدار 2 مم، يتم تشديد كل قاعدة من هذه القواعد، لأن الجدار يسخن بسرعة، والحجم الداخلي صغير بما يكفي للتنقية بشكل صحيح ولكنه أيضًا صغير بما يكفي لإفساده بتنقية كسولة، وهناك القليل جدًا من المعدن للطحن إذا فشل الدرع.
قابلية اللحام الجيدة هي إجراء وقائي
فوق حوالي 400 درجة مئوية، يمتص التيتانيوم الأكسجين والنيتروجين والهيدروجين بسرعة، والأكسيد الذي يتكون ليس الفيلم السلبي الرقيق الذي يحمي الأنبوب في درجة حرارة الغرفة ولكنه طبقة خارجية صلبة وهشة. الدليل المرئي هو اللون، واللون هو اختبار قبول عملي لأنه يرتبط بكمية الأكسجين التي امتصها السطح أثناء سخونته.
لحام فضي بدون صبغة يعني أن الدرع صمد طوال نطاق التبريد. القش الفاتح هو التقاط هامشي لا يزال مرنًا ويتم قبوله في معظم الأعمال العامة بعد فرشاة سلكية. البرونز أو البني الداكن يعني أن الكثير من الأكسجين وصل إلى المنطقة الساخنة، وعلى وصلة ضغط أو إجهاد، فإن الإجابة الصحيحة هي قطعه بدلاً من تلميعه. الأرجواني والأزرق يعنيان طبقة خارجية هشة، والرمادي أو الأبيض الطباشيري يعني أن المعدن تم لحامه فعليًا في الهواء.
| اللون بعد اللحام | ماذا يقول عن الدرع | مستوى الأكسجين النموذجي | ماذا تفعل |
|---|---|---|---|
| فضي، بدون صبغة | صمد الدرع طوال نطاق التبريد | أقل من 50 جزء في المليون في التنقية | اقبل، وسجل المعلمة |
| قش فاتح | التقاط هامشي، لا يزال مرنًا | حوالي 50 إلى 100 جزء في المليون | اقبل للخدمة العامة، فرشاة سلكية |
| برونزي أو بني داكن | الكثير من الأكسجين في المنطقة الساخنة | بضع مئات من الأجزاء في المليون | اقطع في وصلة ضغط أو إجهاد |
| أرجواني أو أزرق | تكونت طبقة خارجية صلبة وهشة | أعلى بكثير من 200 جزء في المليون | أزل الجزء المتأثر، أعد التنقية |
| رمادي أو أبيض طباشيري | قشرة أكسيد، لا يوجد درع مفيد | الهواء | ارفض الوصلة، لا تقم بتشطيبها |
تنقية تجويف أنبوب 10 مم
تبلغ مساحة تجويف أنبوب 10 مم × 2 مم حوالي 28 ملم مربع، لذا فإن طول متر واحد يحتوي فقط على حوالي 28 ملليلتر من الغاز. هذه هي الأخبار الجيدة: الحجم صغير وبضعة لترات من الأرجون ستبدله عدة مرات. الأخبار السيئة هي أن نفس الحجم يمكن تلويثه بسهولة، لأن تسربًا صغيرًا في الشريط، أو اضطرابًا عند الطرف المفتوح، أو توقفًا في التدفق سيسحب الهواء مرة أخرى في غضون ثوانٍ.
طريقة العمل هي سد كلا الطرفين بسدادة تنقية أو وصلة محكمة، وتشغيل الأرجون من أحد الطرفين وتركه ينفد من الطرف الآخر، وفحص المخرج بمقياس الأكسجين بدلاً من الوقت. أقل من 50 جزء في المليون هو الرقم المستهدف لوصلة مهمة، وأقل من 100 جزء في المليون هو قبول شائع في ورش العمل للأعمال العامة. استمر في تشغيل التنقية حتى يبرد اللحام إلى أقل من حوالي 400 درجة مئوية، وهو ما يستغرق دقيقة واحدة لجدار 2 مم ولكنه الدقيقة التي تتكون فيها معظم السكر.
تركيب على جدار 2 مم
جدار 2 مم لا يحتاج إلى شطف. وصلة لحام مربعة بفجوة من 0 إلى 0.2 مم هي التحضير الصحيح، والفجوة هي ما يسمح للصهر بالجذور بالمرور دون ترك خط نقص في الاختراق. يجب قطع الحواف بشكل مربع، وإزالة الشوائب، ومسحها بقطعة قماش مزيلة للشحوم قبل اللحام مباشرة، لأن بصمة الإصبع أو لطخة من سائل القطع هي مصدر مسامية في التيتانيوم بطريقة ليست كذلك في الفولاذ.
يحدد التركيب أيضًا التشوه. على جدار رقيق، يسحب انكماش تمريرة واحدة الأنبوب من الخط ومن الدائرة، لذا قم باللحام الموضعي في ثلاث نقاط متباعدة بالتساوي على الأقل، واستخدم كتلة تبريد أو دعامة نحاسية حيث يهم الشكل، ووازن اللحام حول المحيط بدلاً من تشغيل تمريرة مستمرة واحدة من بداية واحدة. إذا كان يجب أن يظل الأنبوب مستديرًا لقبول إدخال، فتحقق من التجويف باستخدام مقياس قابس بعد اللحام بدلاً من افتراض أنه ظل دائريًا.
ذاتي أو مع حشو
على التيتانيوم النقي تجاريًا بجدار 2 مم، يكون اللحام الذاتي بدون حشو أمرًا طبيعيًا ويعطي وصلة نظيفة ومخترقة بالكامل. على الدرجة 5، تمريرة اللحام الذاتي نفسها ستلحم، ولكن التبريد السريع لجدار رقيق ينتج معدن لحام أكثر صلابة وأقل مرونة من المعدن الأم، ويصبح الحشو المطابق أو قرار التسخين المسبق جزءًا من الإجراء. لا يوجد خيار عالمي، ويجب تحديد الحشو حسب درجة الأنبوب بدلاً من العادة.
هنا تحتاج الصفحة إلى سؤال بدلاً من ادعاء. تقدم أنابيب سلسة وملحومة ومفرغة في وصف واحد وتقتبس قوة شد 1000 ميجا باسكال مع استطالة 20 بالمائة وصلابة HV200. هذه الأرقام لا تنتمي إلى حالة واحدة من درجة واحدة: قوة شد 1000 ميجا باسكال تتناسب مع سبيكة أو منتج مشكل على البارد، بينما تتناسب استطالة 20 بالمائة و HV200 مع منتج نقي تجاريًا مصلد. قبل كتابة إجراء لحام، اسأل عن الدرجة والحالة التي عليها الأنبوب، لأن الإجابة تحدد الحشو، والتسخين المسبق، ونطاق التيار، ولون القبول.
ما يثبت الوصلة
الفحص البصري مقابل معيار اللون والشكل هو الاختبار الأول وفي التيتانيوم هو اختبار مفيد حقًا، حيث يخبرك اللون عن الدرع. بالإضافة إلى ذلك، فإن الاختبارات العملية لأنبوب صغير هي اختبار انحناء أو تسطيح على عينة ملحومة بنفس الإجراء، وتدرج الصلابة عبر اللحام لإظهار أن الطبقة الخارجية ليست موجودة، واختبار ضغط إثبات على التجميع حيث يهم الضغط.
التصوير الشعاعي على تجويف 10 مم ممكن ولكنه صعب، وفحص الموجات فوق الصوتية لجدار رقيق مع غطاء لحام ليس بديلاً موثوقًا به. لهذا السبب العينة مهمة: تأهيل إجراء ملحوم من نفس الدفعة، مقطوع ومنحني، سيظهر نقص في صهر الجذر وطبقة خارجية مفرطة بشكل أوضح بكثير من أي فحص للأنبوب النهائي. اطلب الإجراء ونتيجة العينة، وليس مجرد بيان بأن الأنبوب قابل للحام.
التوريد وما يجب كتابته في الطلب
شروط التوريد هي الشروط المعتادة لهذا النطاق: شهادة ISO9001، حد أدنى لكمية الطلب قطعة واحدة، التسليم في صندوق كرتوني مع توسيد، والأنبوب مصقول من الخارج. لأعمال اللحام، أضف طلبين إلى الطلب: أن تصل الأنابيب بأطراف مقطوعة نظيفة ومربعة، وأن يكون التجويف مغلقًا، لأن الغبار والرذاذ داخل تجويف 10 مم هما مصدر تلوث لن تزيله أي تنقية.
| عيب | لماذا يحدث على أنبوب 10 مم | كيف يظهر | ماذا تغير |
|---|---|---|---|
| تسكر داخل التجويف | توقف التنقية قبل أن يبرد اللحام إلى أقل من 400 درجة مئوية | ترسب رمادي خشن على الجذر | تنقية أطول، سد كلا الطرفين، تحقق من جزء في المليون |
| مسامية | أرجون رطب، حواف متسخة أو تيار هوائي | بقع سوداء على الغطاء أو الجذر | جفف الغاز، امسح بقطعة قماش مزيلة للشحوم، قم بتغطية المنطقة |
| نقص في صهر الجذر | فجوة ضيقة جدًا وتيار منخفض جدًا | خط يظهر في اختبار الانحناء | افتح الفجوة إلى 0.2 مم، ارفع التيار قليلاً |
| بيضاوي بعد اللحام | تركيز الحرارة على جانب واحد من جدار 2 مم | التجويف لم يعد مستديرًا عند الوصلة | وازن التمريرة، استخدم كتلة تبريد، قم باللحام الموضعي بالتساوي |
| صدع فوهة | توقف القوس على الوصلة بدون انحدار | صدع قصير في نهاية التشغيل | استخدم انحدارًا، أكمل الوصلة |
| تآكل عند الإصبع | تيار زائد أو سرعة سفر سريعة | أخدود بجانب الخرزة | خفض التيار، أبطئ السفر |
اكتب الطلب كمواصفات لحام بدلاً من اسم المنتج: الدرجة والحالة، القطر الخارجي والجدار مع التفاوتات، سلس أو ملحوم، الطول وتفاوت القطع، التشطيب السطحي من الخارج والداخل، وعملية اللحام التي تنوي استخدامها. اذكر ما إذا كانت الوصلة ذاتية أو مملوءة، ولون القبول الذي ستعمل به، لأن المورد الذي يعرف أن الأنبوب سيتم لحامه يمكنه توريده بالحالة الصحيحة للحافة والسطح الصحيح، والذي لا يعرفه سيوفر أنبوبًا مصقولًا يجب تنظيفه مرة أخرى قبل أن يمكن توصيله.
صور المنتج
![]()